Seguridad industrial |

Características que Debe Tener un Equipo Estructural Contra Incendios en Perú y Normativas

Combatir un incendio estructural es una de las operaciones más peligrosas que puede realizar un ser humano. Temperaturas superiores a 600 °C en el ambiente, flashover con radiación térmica extrema, humo tóxico, riesgo de colapso, obstáculos invisibles y la necesidad de ingresar donde nadie más puede entrar. Para enfrentar esto, un bombero no depende solo de su entrenamiento: depende también de un equipo estructural contra incendios en Perú que cumpla con los estándares internacionales de protección.

En KPN Safety trabajamos con cuerpos de bomberos, brigadas industriales y equipos de rescate en Perú y otros países de la región. Esta guía recorre las características técnicas que debe tener un equipo estructural, las normativas aplicables (con especial énfasis en la NFPA 1971 como referencia internacional) y los criterios para elegir el EPP adecuado para cada operación.

¿Qué es un equipo estructural contra incendios?

Un equipo estructural contra incendios es el conjunto completo de EPP que utiliza un bombero para operar dentro de estructuras en llamas (edificios, viviendas, oficinas, industrias). Está diseñado para proteger contra los múltiples riesgos que se presentan simultáneamente en este tipo de operaciones: calor extremo, llamas directas, radiación térmica, agua caliente, vapores tóxicos, cortes, impactos y riesgo de perforación.

El conjunto completo incluye:

  • Casco estructural con visor y protector de nuca.
  • Capucha ignífuga (balaclava).
  • Chaquetón (chaqueta estructural).
  • Pantalón estructural.
  • Guantes de bombero estructural.
  • Botas estructurales.
  • Equipo de respiración autónoma (SCBA/ERA).
  • Máscara facial completa integrada al SCBA.

Cada pieza cumple una función específica y todas deben trabajar como un sistema integrado. Un solo componente inadecuado compromete la protección del conjunto.

Marco normativo aplicable en Perú

En Perú, el equipo estructural contra incendios se rige por una combinación de normas nacionales y estándares internacionales adoptados como referencia técnica.

Norma

Ámbito

Ley N° 29783

Ley de Seguridad y Salud en el Trabajo (marco general)

D.S. N° 005-2012-TR

Reglamento de la Ley de SST

Ley N° 27067

Ley del Cuerpo General de Bomberos Voluntarios del Perú

NFPA 1971

Standard on Protective Ensembles for Structural and Proximity Fire Fighting (referencia internacional)

NFPA 1851

Selección, cuidado y mantenimiento del equipo estructural

NFPA 1981

Estándar para equipos de respiración autónoma (SCBA)

NFPA 1852

Selección, cuidado y mantenimiento de SCBA

EN 469

Norma europea equivalente a NFPA 1971

Aunque las normas NFPA son de origen estadounidense, se han convertido en la referencia técnica adoptada por el Cuerpo General de Bomberos Voluntarios del Perú (CGBVP) y por brigadas industriales en el país. La certificación NFPA 1971 es hoy el estándar de calidad más reconocido para trajes estructurales.

Nota sobre actualización normativa: En el ciclo 2025-2026, la NFPA 1971 se está integrando en la nueva norma consolidada NFPA 1970, que agrupa los equipos de protección, los equipos de respiración autónoma y la ropa de estación en un solo estándar. La frase «cumple con NFPA 1971» sigue siendo la referencia más reconocida para telas y confección de equipos estructurales.

¿Qué exige la NFPA 1971?

La NFPA 1971 (Standard on Protective Ensembles for Structural Fire Fighting) establece los requisitos mínimos de diseño, rendimiento, ensayo y certificación para todos los elementos del conjunto de protección personal del bombero estructural: chaquetas, pantalones, trajes de una sola pieza, capuchas, cascos, guantes, calzado y elementos de interfaz.

La norma busca garantizar tres capacidades esenciales:

  1. Protección térmica. Resistencia al calor y a las llamas directas.
  2. Protección física. Resistencia a cortes, pinchazos, abrasión e impactos.
  3. Protección contra líquidos. Barrera de humedad que impide el ingreso de agua y vapores contaminantes al tejido interior.

Componentes del equipo estructural: características técnicas

1. Casco estructural

El casco es la primera línea de defensa contra impactos, calor radiante y caída de objetos. Debe cumplir con NFPA 1971 e incluir:

  • Estructura resistente al impacto.
  • Visor abatible con resistencia térmica.
  • Protector de nuca (shroud) ignífugo.
  • Sistema de suspensión ajustable.
  • Barbiquejo ignífugo con sistema de liberación rápida.
  • Compatibilidad con máscara de SCBA.

2. Capucha ignífuga (balaclava)

Cubre las zonas del rostro y cuello que quedan expuestas entre el casco y la chaqueta. Fabricada en fibras ignífugas como Nomex®, PBI® o mezclas de aramidas. La NFPA 1971 edición 2018 introdujo la «capucha de barrera protectora» con capacidad de filtrar partículas contaminantes del humo.

3. Chaquetón y pantalón estructural

El traje se compone de tres capas principales:

Capa

Función

Materiales típicos

Cubierta externa (outer shell)

Resistencia al calor directo, llamas, cortes y abrasión

Nomex®, PBI®, Kevlar® o mezclas

Barrera de humedad

Impide el ingreso de agua, vapor y contaminantes químicos

Membranas de PTFE (Gore-Tex®, Crosstech®)

Barrera térmica

Aislamiento contra calor por conducción, convección y radiación

Fieltros y no tejidos de aramidas

Pruebas clave que debe superar el traje:

  • TPP (Thermal Protective Performance): medición del tiempo antes de una quemadura de segundo grado. El requisito mínimo NFPA es de 35, equivalente a aproximadamente 17 segundos de protección en una situación de combustión súbita.
  • THL (Total Heat Loss): capacidad del traje para disipar el calor generado por el propio cuerpo del bombero, factor crítico para evitar el estrés térmico.
  • Resistencia a llama, calor, corte, punción, abrasión y desgarro.

Elementos adicionales:

  • Cintas reflectantes de alta visibilidad para operaciones nocturnas o con humo denso.
  • Correa de rescate integrada (DRD – Drag Rescue Device) para arrastrar a un bombero caído.
  • Costuras selladas y refuerzos en zonas de alto desgaste (rodillas, codos, hombros).
  • Etiqueta interior con datos de certificación NFPA 1971.

4. Guantes de bombero estructural

Diseñados para proteger contra calor, cortes y pinchazos manteniendo la destreza necesaria para operar herramientas, radios y manipular víctimas. Deben cumplir con NFPA 1971 e incluir:

  • Cubierta externa ignífuga (cuero tratado o mezclas de aramidas).
  • Barrera de humedad interior.
  • Barrera térmica.
  • Diseño ergonómico con dedos curvos y pulgar independiente para mayor movilidad.
  • Puño extendido que se acopla con la manga del chaquetón.

5. Botas estructurales

Las botas deben ofrecer protección integral en un entorno donde el bombero pisa escombros calientes, superficies mojadas y materiales cortantes:

  • Puntera de protección contra impacto y compresión.
  • Plantilla de protección contra perforación.
  • Suela resistente al calor, antideslizante y aislante eléctrica.
  • Impermeabilidad total.
  • Caña alta que se acopla con la bota del pantalón estructural.
  • Sistema de cierre rápido.

6. Equipo de respiración autónoma (SCBA)

El SCBA es tan crítico como el traje. Sin aire respirable, la protección térmica no sirve. Debe cumplir con NFPA 1981 e incluir:

  • Cilindro de aire comprimido (composite, capacidad típica 30, 45 o 60 minutos de autonomía).
  • Regulador de primera y segunda etapa con presión positiva.
  • Máscara facial completa con visor de amplio campo visual.
  • Sistema PASS (Personal Alert Safety System) integrado.
  • Alarma de baja presión.
  • Arnés dorsal ergonómico.

Ciclo de vida y mantenimiento: la NFPA 1851

La NFPA 1851 establece los criterios para la selección, cuidado y mantenimiento del equipo estructural. Sus disposiciones clave incluyen:

  • Vida útil máxima: 10 años desde la fecha de fabricación. Ningún equipo debe usarse más allá de este límite, incluso si visualmente parece estar en buen estado.
  • Inspección visual antes de cada uso.
  • Inspección avanzada al menos una vez al año por personal capacitado o el fabricante.
  • Lavado obligatorio después de cada uso en incendio, con detergentes específicos y sin cloro.
  • Descontaminación ante exposición a productos químicos peligrosos.
  • Retiro inmediato del servicio ante cualquier daño estructural (quemaduras, cortes, delaminación de capas, costuras rotas).

El uso de detergentes agresivos, secado con calor directo o lavado con otras prendas puede degradar las capas de protección. Un traje mal cuidado pierde su capacidad de protección aunque conserve su apariencia externa.

Cómo elegir el equipo estructural adecuado

1. Verificar certificación NFPA 1971 o equivalente

La primera revisión debe ser la etiqueta interna del traje. Debe indicar claramente el cumplimiento de NFPA 1971 (o su versión actualizada NFPA 1970), la fecha de fabricación, el lote y el fabricante certificado.

2. Solicitar la ficha técnica completa

La ficha debe incluir valores de TPP, THL, materiales de cada capa, resultados de pruebas de resistencia y garantía. Los proveedores serios entregan esta documentación sin objeciones.

3. Ajuste individual (tallaje)

Un traje estructural que no ajusta correctamente compromete la movilidad y la protección. La medición debe ser individual para cada bombero, considerando circunferencia de tórax, cadera, longitud de brazos y piernas.

4. Compatibilidad entre componentes

El casco debe acoplarse con la máscara del SCBA, la capucha debe cubrir sin interferir con el sello facial, la chaqueta debe integrarse con el pantalón sin dejar zonas expuestas. La compatibilidad es tan importante como cada pieza por separado.

5. Adecuación al tipo de operación

  • Bomberos estructurales urbanos: conjunto completo NFPA 1971.
  • Bomberos de proximidad (aeronáutica, refinerías): trajes con recubrimiento reflectante adicional certificados para radiación intensa.
  • Bomberos forestales: equipo específico bajo NFPA 1977, no NFPA 1971.
  • Brigadas industriales: equipo estructural adaptado al perfil de riesgo de la planta.

6. Proveedor con soporte postventa

Un traje estructural requiere reposición de componentes, servicio de inspección avanzada y capacitación en uso y cuidado. Elegir un proveedor que ofrezca estos servicios prolonga la vida útil del equipo.

Un equipo estructural contra incendios en Perú que cumpla con NFPA 1971 (y su próxima integración en NFPA 1970) no es un lujo: es la diferencia entre operar con márgenes reales de seguridad y exponer al bombero a riesgos catastróficos. Cada componente (casco, capucha, chaquetón, pantalón, guantes, botas y SCBA) cumple una función específica en un sistema diseñado para proteger vidas en uno de los entornos más hostiles que existen.

La selección correcta exige verificar certificaciones, ajustar individualmente, mantener disciplina en el cuidado y respetar los ciclos de vida útil establecidos por NFPA 1851. Ningún atajo en estos aspectos es aceptable cuando lo que está en juego es la vida de quien entra al fuego para salvar la de otros.

equipo para bomberos bogota

En KPN Safety acompañamos a cuerpos de bomberos y brigadas industriales en Perú con equipos estructurales certificados NFPA 1971, equipos de respiración autónoma (SCBA), asesoría técnica en normatividad y capacitación a través de KPN Academic. Porque quienes protegen la vida de otros merecen contar con la mejor protección disponible.

¿Necesitas asesoría o cotización de equipo estructural contra incendios? Contáctanos en kpnsafety.com/pe y un asesor especializado te acompañará. Juntos protegiendo vidas.

Preguntas frecuentes

No existe una obligación legal directa que exija NFPA 1971 en Perú. Sin embargo, el Cuerpo General de Bomberos Voluntarios del Perú y la mayoría de brigadas industriales adoptan esta norma como estándar de calidad y protección para sus operaciones estructurales.

La NFPA 1851 establece una vida útil máxima de 10 años desde la fecha de fabricación. El equipo debe retirarse antes si presenta daños, quemaduras, delaminación de capas o cualquier signo de degradación.

No. Los trajes NFPA 1971 están diseñados para operaciones de corta duración en ambientes cerrados con alta intensidad térmica. Para incendios forestales se requiere equipo certificado bajo NFPA 1977, más ligero y transpirable para operaciones prolongadas.


El PASS (Personal Alert Safety System) es una alarma personal que se activa automáticamente si el bombero permanece inmóvil durante 30 segundos, indicando una posible emergencia. También puede activarse manualmente para pedir ayuda.

Inspección visual antes de cada uso, inspección avanzada al menos una vez al año por personal capacitado y lavado obligatorio después de cada exposición a incendio. La NFPA 1851 detalla los criterios específicos.
RETIE y NFPA 70E: Qué EPP Exige la Normativa Eléctrica en Colombia

Trabajar cerca de energía eléctrica combina dos riesgos con potencial de causar lesiones graves o fatales: el choque eléctrico y el arco eléctrico. Un arco eléctrico puede alcanzar temperaturas superiores a 20.000 °C en milésimas de segundo, y una descarga puede detener el corazón con corrientes tan bajas como 30 mA. Por eso, el RETIE EPP sector eléctrico es uno de los aspectos más críticos en cualquier operación con instalaciones eléctricas.

En Colombia, el marco regulatorio combina el Reglamento Técnico de Instalaciones Eléctricas (RETIE) como norma obligatoria y estándares internacionales como la NFPA 70E como referencia técnica ampliamente adoptada por la industria.

Esta guía recorre los requisitos de EPP que exige cada norma, cómo se calcula la energía incidente en cal/cm² y qué equipos son indispensables para trabajos eléctricos seguros.

¿Qué es el RETIE y por qué es obligatorio en Colombia?

El Reglamento Técnico de Instalaciones Eléctricas (RETIE) fue expedido mediante la Resolución 90708 de 2013 del Ministerio de Minas y Energía, con modificaciones posteriores (Resolución 40492 de 2015, Resolución 40117 de 2019 y otras actualizaciones). Su objetivo es establecer las medidas que garanticen la seguridad de las personas, la vida animal y vegetal, y la preservación del medio ambiente frente a los riesgos de origen eléctrico.

El RETIE es de obligatorio cumplimiento en todo el territorio nacional para toda instalación eléctrica que se conecte a una red de distribución, así como para instalaciones nuevas, ampliaciones o remodelaciones. Aplica a diseñadores, constructores, interventores, operadores, propietarios y usuarios de instalaciones eléctricas.

En materia de seguridad ocupacional, el RETIE establece requisitos concretos sobre elementos de protección personal, herramientas dieléctricas, distancias mínimas de aproximación, señalización, procedimientos y competencias del personal que interviene en instalaciones eléctricas.

¿Qué es la NFPA 70E y cómo se relaciona con el RETIE?

La NFPA 70E es el estándar de la National Fire Protection Association denominado «Standard for Electrical Safety in the Workplace». Publicado por primera vez en 1979 y actualizado cada tres años, es la referencia mundial en seguridad eléctrica ocupacional. Su versión más reciente es NFPA 70E-2024.

Aunque NFPA 70E no es una norma nacional obligatoria en Colombia, se ha convertido en la referencia técnica adoptada por buena parte de la industria energética, petrolera, minera y manufacturera del país. La NFPA 70E en Colombia aporta metodología, cálculos de energía incidente, categorías de riesgo y criterios de selección de EPP que complementan lo que exige el RETIE.

Diferencia práctica entre RETIE y NFPA 70E

Aspecto

RETIE

NFPA 70E

Origen

Colombia (Ministerio de Minas y Energía)

Estados Unidos (NFPA)

Carácter

Obligatorio en Colombia

Voluntario, adoptado como buena práctica

Enfoque

Requisitos técnicos generales de instalaciones y seguridad

Metodología detallada de seguridad eléctrica ocupacional

Cálculo de energía incidente

Referencia general

Metodología detallada con fórmulas IEEE 1584

Categorías de EPP

Requiere EPP adecuado al riesgo

Define categorías PPE 1 a PPE 4 según energía incidente

Última versión

Resolución 90708 de 2013 y modificaciones

NFPA 70E-2024

En la práctica colombiana, el RETIE define el «qué» (obligación) y la NFPA 70E aporta el «cómo» (metodología técnica).

Los dos grandes riesgos: choque eléctrico y arco eléctrico

Antes de hablar de EPP, es fundamental entender los dos peligros principales que la normativa busca controlar.

Choque eléctrico (electrocución)

Ocurre cuando el cuerpo humano completa un circuito eléctrico y la corriente lo atraviesa. Sus efectos dependen de la intensidad (en miliamperios), el tiempo de exposición, la trayectoria y la resistencia del cuerpo. Corrientes tan bajas como 30 mA pueden causar paro cardíaco. Por eso, la primera línea de defensa es evitar el contacto directo con partes energizadas mediante desenergización, bloqueo y etiquetado (LOTO).

Arco eléctrico (arc flash)

Es una descarga eléctrica súbita a través del aire causada por una falla en el sistema. Genera:

  • Energía térmica extrema. Hasta 20.000 °C.
  • Radiación intensa. Ultravioleta, visible e infrarroja.
  • Onda de presión (arc blast). Puede proyectar objetos y desplazar a un trabajador.
  • Vaporización de metales. Que se convierten en gases tóxicos.
  • Ruido. Superior a 140 dB, capaz de causar daño auditivo permanente.

La energía liberada por un arco eléctrico se mide en cal/cm² (calorías por centímetro cuadrado), y es este valor el que determina qué EPP se requiere.

Energía incidente: la métrica clave del arco eléctrico

La energía incidente cal/cm² es la cantidad de energía térmica que impactaría sobre la piel de un trabajador a una distancia definida durante un evento de arco eléctrico. Este valor se calcula mediante metodologías como IEEE 1584 (estándar internacional para cálculo de energía incidente) o mediante tablas simplificadas de la NFPA 70E.

¿Qué representa cal/cm² en términos prácticos?

  • 1,2 cal/cm² es el umbral aproximado a partir del cual la piel humana sufre quemadura de segundo grado.
  • 8 cal/cm² es el nivel al que un trabajador sin EPP adecuado sufriría quemaduras graves con alta probabilidad de muerte.
  • 40 cal/cm² representa un nivel donde ni siquiera el EPP más avanzado garantiza supervivencia sin lesiones significativas.

Por eso, para cualquier tarea sobre equipos energizados o cerca de ellos, es indispensable realizar un estudio de arco eléctrico que determine la energía incidente esperada en cada tablero, subestación o punto de trabajo. Con ese dato se selecciona el EPP.

Categorías de EPP contra arco eléctrico según NFPA 70E

La NFPA 70E clasifica el EPP contra arco eléctrico en cuatro categorías, según la energía incidente esperada:

Categoría

Energía incidente mínima (cal/cm²)

EPP requerido (resumen)

PPE 1

4 cal/cm²

Ropa FR (camisa y pantalón o overol), casco con protección facial, gafas de seguridad, protección auditiva, guantes de trabajo, calzado dieléctrico

PPE 2

8 cal/cm²

Igual que PPE 1 más ropa interior FR (opcional) y capucha balaclava

PPE 3

25 cal/cm²

Traje completo con capucha con visor de arco eléctrico, guantes con manoplas resistentes al arco

PPE 4

40 cal/cm²

Traje completo especializado con protección máxima, guantes, capucha y visor de alta categoría

Cada pieza de EPP debe tener un valor ATPV (Arc Thermal Performance Value) o EBT (Energy Breakopen Threshold) igual o superior a la energía incidente calculada para la tarea. Este valor viene indicado en la etiqueta del producto.

Por encima de 40 cal/cm², la NFPA 70E generalmente considera que el trabajo no debe realizarse energizado. Debe desenergizarse primero.

EPP dieléctrico contra choque eléctrico

Para el riesgo de choque eléctrico, el EPP se centra en aislar al trabajador de partes energizadas mediante materiales dieléctricos.

Guantes dieléctricos

Los guantes dieléctricos RETIE son uno de los EPP más críticos. Se clasifican según la tensión máxima de uso, siguiendo la norma ANSI/ASTM D120 o su equivalente IEC 60903:

Clase

Tensión máxima de uso (AC)

Tensión de prueba

Aplicación típica

Clase 00

500 V

2.500 V

Baja tensión residencial

Clase 0

1.000 V

5.000 V

Baja tensión industrial

Clase 1

7.500 V

10.000 V

Media tensión (redes de distribución)

Clase 2

17.000 V

20.000 V

Media tensión industrial

Clase 3

26.500 V

30.000 V

Media/alta tensión

Clase 4

36.000 V

40.000 V

Alta tensión

Uso combinado obligatorio:

Los guantes dieléctricos se usan siempre con guantes de cuero (protectores) encima, para protegerlos de cortes, abrasiones y punciones que puedan comprometer el aislamiento. Un guante dieléctrico sin protector no debe utilizarse en campo.

Inspección y pruebas periódicas:

  • Inspección visual antes de cada uso: buscar perforaciones, cortes, decoloraciones, contaminación.
  • Prueba de inflado con aire para detectar fugas.
  • Prueba dieléctrica en laboratorio certificado cada 6 meses (según ASTM F496 y buenas prácticas del RETIE).
  • Retirar de servicio inmediatamente ante cualquier signo de daño.

Botas dieléctricas

Calzado con suela y cuerpo dieléctricos, clasificado según la tensión de trabajo. Certificaciones habituales: ASTM F2413 con clasificación EH (Electrical Hazard) para baja tensión general, o ASTM F1117 para calzado dieléctrico específico.

Cascos dieléctricos

Los cascos deben ser Clase E (Electrical) según ANSI Z89.1, con capacidad de aislar hasta 20.000 V AC durante 3 minutos. El RETIE exige el uso de casco para todo trabajo con riesgo eléctrico.

Mantas, protectores y cubrepostes dieléctricos

Elementos complementarios que cubren temporalmente partes energizadas cercanas al trabajo, evitando contacto accidental. Se clasifican por tensión igual que los guantes.

Herramientas dieléctricas y accesorios exigidos por el RETIE

El RETIE establece que las herramientas para trabajos con tensión deben ser dieléctricas y estar certificadas para la tensión de trabajo. Los estándares principales son ASTM F1505 o IEC 60900.

Herramientas típicas requeridas:

  • Destornilladores, alicates y pinzas dieléctricas con aislamiento hasta 1.000 V.
  • Llaves aisladas para trabajos en media tensión.
  • Multímetros y equipos de medición Categoría III o IV (según IEC 61010).
  • Detectores de tensión (tanto contacto como sin contacto).
  • Verificadores de ausencia de tensión.
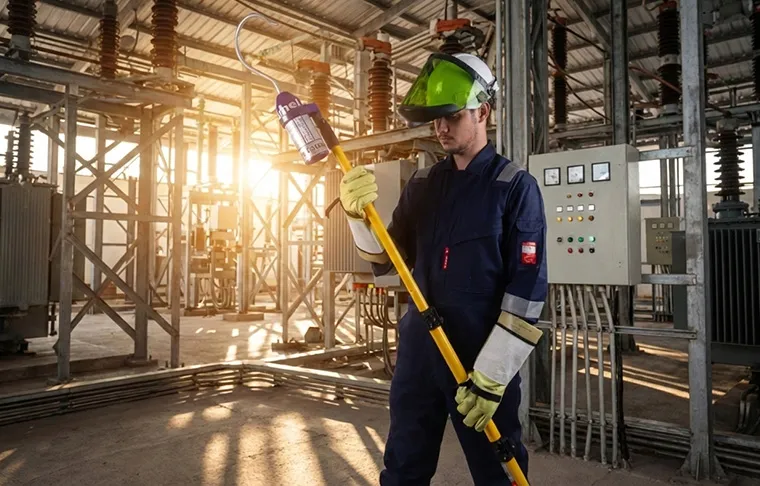
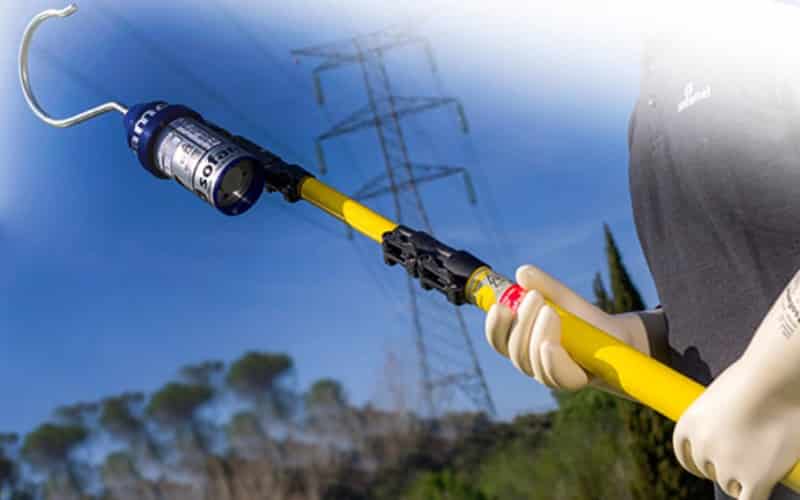
  • Pértigas aisladas para maniobras en media y alta tensión.
  • Mantas y cubrimientos dieléctricos para aislar partes energizadas cercanas.

Todas las herramientas deben inspeccionarse antes de cada uso y someterse a pruebas dieléctricas periódicas según las recomendaciones del fabricante.

Cumplir el RETIE en materia de EPP para el sector eléctrico no es una formalidad administrativa: es la diferencia entre operaciones que protegen la vida y operaciones que exponen a los trabajadores a riesgos catastróficos. La combinación del RETIE como norma obligatoria colombiana y la NFPA 70E como referencia técnica internacional permite construir un sistema integral que aborda tanto el choque eléctrico como el arco eléctrico con el nivel de rigor que exige la realidad de las instalaciones modernas.

La selección correcta del EPP parte del estudio de arco eléctrico, se apoya en certificaciones verificables (ATPV, cal/cm², clases dieléctricas), exige capacitación continua del personal y requiere disciplina en los procedimientos de bloqueo, verificación y trabajo seguro. Ninguno de estos elementos, por sí solo, es suficiente. Solo el sistema completo protege.

Pertigas dielectricas seguridad electrica KPN 1

En KPN Safety acompañamos a empresas del sector eléctrico, energético e industrial en Colombia con guantes dieléctricos certificados, ropa AR con valor cal/cm² verificable, cascos y calzado dieléctricos, herramientas aisladas, capacitación técnica a través de KPN Academic y asesoría para la implementación del RETIE y la NFPA 70E.

¿Necesitas asesoría para seleccionar el EPP eléctrico adecuado para tu operación? Contáctanos en kpnsafety.com/colombia y un asesor especializado te acompañará. Juntos protegiendo vidas.

Preguntas frecuentes

No. En Colombia, la norma obligatoria es el RETIE. Sin embargo, la NFPA 70E se ha convertido en referencia técnica adoptada por buena parte de la industria energética, petrolera y manufacturera como buena práctica que complementa lo que exige el RETIE.

Se requiere un estudio de arco eléctrico que calcule la energía incidente en cal/cm² en cada punto. Con ese valor y las distancias de aproximación, se selecciona el EPP según la NFPA 70E. Los tableros deben etiquetarse con estos datos.

La práctica estándar es prueba dieléctrica en laboratorio certificado cada 6 meses, con inspección visual antes de cada uso e inspección de inflado con aire diaria o antes de cada uso. Guantes con más de 12 meses sin prueba no deben usarse.

FR (Flame Resistant) es ropa que resiste el fuego instantáneo, típica de industria petroquímica (NFPA 2112). AR (Arc Rated) es ropa que ha sido probada específicamente contra arco eléctrico y tiene un valor cal/cm² verificable (ATPV o EBT). Toda ropa AR es FR, pero no toda ropa FR es AR.

Solo si existe justificación técnica documentada de por qué no puede desenergizarse, se cuenta con permiso de trabajo con tensión, personal calificado y autorizado, y el EPP correspondiente al valor cal/cm² del punto de trabajo. La regla general es desenergizar siempre que sea posible.

Normativa Peruana sobre Zapatos de Seguridad

En Perú, los zapatos de seguridad no son un accesorio opcional: son un equipo de protección personal exigido por ley en todos los puestos de trabajo donde exista riesgo para los pies. Sin embargo, muchas empresas todavía confunden «comprar cualquier calzado reforzado» con cumplir la normativa, un error que puede costar caro ante una inspección de SUNAFIL o, peor aún, ante un accidente laboral.

Esta guía explica de forma clara qué dice la normativa peruana sobre los zapatos de seguridad, qué certificaciones deben cumplir, los tipos disponibles según cada riesgo y cómo elegir el calzado correcto para proteger a tu equipo y blindar a tu empresa. Todo lo que necesitas saber para tomar decisiones informadas y conformes a la ley.

¿Qué son los zapatos de seguridad?

Los zapatos de seguridad son un tipo de calzado diseñado para proteger los pies del trabajador frente a riesgos laborales como impactos, compresión, perforaciones, resbalones, descargas eléctricas, sustancias químicas y temperaturas extremas. Su elemento distintivo es la puntera de seguridad, capaz de resistir un impacto de 200 julios, equivalente a la caída de un objeto de 20 kilos desde un metro de altura.

En el entorno industrial peruano, especialmente en sectores como minería, construcción, oil & gas y manufactura, el calzado de seguridad representa la última barrera de protección entre el trabajador y una lesión que puede ser incapacitante o permanente. Por eso su uso no depende de la voluntad del empleador: está regulado por ley.

Normativa sobre zapatos de seguridad en Perú

Esta es la sección clave para cualquier empresa que opere en Perú. La normativa peruana sobre calzado de seguridad se estructura en dos niveles: la ley que obliga a usarlo y las normas técnicas que definen cómo debe ser.

Ley N° 29783 y la obligatoriedad del calzado de seguridad

No existe una ley exclusiva para el calzado de seguridad. Su regulación se enmarca en la Ley N° 29783, Ley de Seguridad y Salud en el Trabajo, y su reglamento, el Decreto Supremo N° 005-2012-TR. Estas normas establecen que el empleador está obligado a proporcionar los equipos de protección personal adecuados, incluido el calzado de seguridad, sin costo alguno para el trabajador, mientras que el trabajador tiene la obligación de usarlos correctamente.

Un punto crucial: en junio de 2021, la Ley N° 31246 modificó el artículo 60 de la Ley 29783 y reforzó la obligatoriedad de que todos los EPP proporcionados a los trabajadores cumplan con las Normas Técnicas Peruanas (NTP). Esto significa que ya no basta con entregar cualquier zapato reforzado: debe estar certificado según la norma técnica correspondiente.

La necesidad de usar calzado de seguridad en un puesto concreto se determina mediante la matriz IPERC (Identificación de Peligros, Evaluación de Riesgos y Controles). La supervisión del cumplimiento recae en el Ministerio de Trabajo y Promoción del Empleo (MTPE) y en la Superintendencia Nacional de Fiscalización Laboral (SUNAFIL).

NTP-ISO 20345: la norma técnica del calzado de seguridad

Las especificaciones técnicas del calzado de seguridad en Perú están definidas en la NTP-ISO 20345, elaborada por el Instituto Nacional de Calidad (INACAL) y basada en la norma internacional ISO 20345. Esta norma define los requisitos mínimos que debe cumplir un calzado de seguridad certificado, entre ellos la puntera resistente a 200 julios de impacto y 15 kilonewtons (1,5 toneladas) de compresión.

La norma también clasifica el calzado en categorías según su nivel de protección:

  • SB (Seguridad Básica): puntera resistente a 200 julios, sin requisitos adicionales.
  • S1: añade zona del talón cerrada, propiedades antiestáticas, absorción de energía en el talón y resistencia a hidrocarburos.
  • S1P: todo lo del S1 más plantilla antiperforación.
  • S2: todo lo del S1 más empeine resistente a la penetración y absorción de agua.
  • S3: todo lo del S2 más plantilla antiperforación y suela con relieve.

Existen además las NTP-ISO 20346 (calzado de protección) y NTP-ISO 20347 (calzado de trabajo), para niveles de riesgo distintos. Junto a la NTP, en el mercado peruano también se acepta la norma estadounidense ASTM F2413 como referencia de certificación.

Tipos de zapatos de seguridad

No todos los trabajos exigen el mismo tipo de calzado. La elección debe partir siempre de la evaluación de riesgos del puesto.

Zapatos de seguridad con punta de acero

Son los más conocidos. Su puntera de acero protege los dedos frente a impactos y compresión por caída de objetos pesados o aplastamiento, lo que los hace indispensables en construcción, minería y almacenes. Como alternativa, existen punteras de materiales compuestos (composite), más ligeras, con aislamiento térmico superior y sin metal, ideales para entornos con detectores de metales.

Zapatos de seguridad dieléctricos

Los zapatos dieléctricos protegen al trabajador frente al riesgo eléctrico, evitando el paso de corriente a través del cuerpo por los pies. Son obligatorios para electricistas, personal de mantenimiento eléctrico y trabajadores del sector energético. A diferencia del calzado antiestático (que disipa la electricidad estática), el calzado dieléctrico aísla eléctricamente, por lo que no debe llevar componentes metálicos que conduzcan la corriente.

Zapatos de seguridad antideslizantes

La resistencia al deslizamiento es hoy un requisito básico de la norma ISO 20345. Estos zapatos cuentan con suelas diseñadas para maximizar el agarre en superficies húmedas, aceitosas o resbaladizas, reduciendo uno de los accidentes laborales más frecuentes: las caídas al mismo nivel. Son esenciales en industria alimentaria, cocinas industriales, plantas de procesamiento y cualquier entorno con pisos húmedos.

Marcas de zapatos de seguridad en Perú

En el mercado peruano conviven marcas internacionales y nacionales reconocidas por su calidad y cumplimiento normativo. Lo verdaderamente importante al elegir una marca no es su popularidad, sino que cada modelo cuente con la certificación NTP-ISO 20345 o ASTM F2413 vigente, verificable en la ficha técnica del producto.

Antes de decidir por una marca, conviene comparar: el nivel de certificación (SB, S1, S3, etc.), el tipo de puntera (acero o composite), las prestaciones adicionales (dieléctrico, antideslizante, resistente a hidrocarburos) y la disponibilidad de tallas y repuestos. Una marca confiable respalda sus productos con documentación técnica y certificados de laboratorio.

Cómo elegir los zapatos de seguridad adecuados

La elección correcta parte siempre de los riesgos del puesto de trabajo identificados en la matriz IPERC. Estos son los factores clave a considerar:

  • Tipo de riesgo: impactos y caída de objetos exigen punta de acero o composite; riesgo eléctrico exige calzado dieléctrico; pisos húmedos exigen suela antideslizante.
  • Nivel de certificación: verifica la categoría (SB a S3) según las prestaciones que necesita el puesto.
  • Entorno de trabajo: humedad, sustancias químicas, temperaturas extremas o presencia de detectores de metales condicionan el material.
  • Confort y ajuste: un calzado incómodo se usa mal o no se usa. La talla correcta, la plantilla ergonómica y la transpirabilidad son decisivas para jornadas largas.
  • Certificación verificable: exige siempre la ficha técnica y el certificado que acredite el cumplimiento de la NTP-ISO 20345 o ASTM F2413.

Protege a tu equipo con calzado certificado de KPN

Cumplir la normativa peruana sobre zapatos de seguridad no es solo evitar sanciones de SUNAFIL: es proteger la integridad de las personas que hacen posible tu operación. En KPN te acompañamos con calzado de seguridad certificado y asesoría técnica para seleccionar el modelo adecuado a cada riesgo de tu industria, desde minería y oil & gas hasta manufactura y trabajos eléctricos. Porque cada paso seguro empieza por el equipo correcto. Juntos protegiendo vidas.

Normativa Peruana sobre Zapatos de Seguridad - kpn

En KPN te acompañamos con calzado de seguridad certificado y asesoría técnica para seleccionar el modelo adecuado a cada riesgo de tu industria, desde minería y oil & gas hasta manufactura y trabajos eléctricos.

Porque cada paso seguro empieza por el equipo correcto. Juntos protegiendo vidas.

Preguntas frecuentes

Más que la marca, lo esencial es que el calzado tenga certificación NTP-ISO 20345 o ASTM F2413 vigente. Verifica siempre que el modelo específico cuente con su ficha técnica y certificado de laboratorio.

Puntera resistente a 200 julios, certificación NTP-ISO 20345, suela antideslizante y las prestaciones que exija el puesto (antiperforación, dieléctrico o resistente a hidrocarburos). Además, debe ser cómodo y de la talla correcta.

Parte de la matriz IPERC de tu puesto para identificar los riesgos y elige la categoría (SB, S1, S1P, S2 o S3) que ofrezca la protección requerida, siempre bajo la NTP-ISO 20345 que exige la Ley 29783.

No hay una duración fija: depende del uso. Deben reemplazarse cuando la puntera se deforme, la suela pierda agarre, el empeine se agriete o el calzado sufra un golpe severo.

Son obligatorios en todo puesto donde la matriz IPERC determine riesgo para los pies, según la Ley 29783. En minería, construcción, industria y trabajos eléctricos son indispensables.

Quemaduras Químicas en la Industria Petroquímica: Cómo Prevenirlas con el EPP Adecuado

Las quemaduras químicas en la industria petroquímica son uno de los accidentes más graves y de consecuencias más duraderas que puede sufrir un trabajador. A diferencia de las quemaduras térmicas, cuyo daño se produce en el momento del contacto con calor, las quemaduras químicas pueden continuar destruyendo tejido durante horas o incluso días si no se descontamina adecuadamente al afectado. Un contacto momentáneo con ácido sulfúrico concentrado, ácido fluorhídrico o soda cáustica puede dejar secuelas irreversibles, requerir múltiples cirugías reconstructivas o incluso comprometer la vida.

En plantas petroquímicas donde coexisten ácidos, bases, solventes, catalizadores, agentes oxidantes y decenas de compuestos con capacidad de dañar tejido humano, la prevención de quemaduras químicas exige un sistema integral: identificación de riesgos, controles de ingeniería, procedimientos operativos, capacitación y, como última barrera, un EPP de protección química correctamente seleccionado para cada tarea.

Esta guía recorre los tipos de quemaduras químicas más comunes en el sector, cómo elegir el EPP adecuado, qué certificaciones importan y qué hacer cuando ocurre un accidente.

Tipos de quemaduras químicas y cómo actúan

Una quemadura química ocurre cuando una sustancia reacciona con el tejido humano y lo destruye. Los mecanismos varían según el tipo de agente:

Tipo de agente

Ejemplos en petroquímica

Mecanismo de daño

Ácidos fuertes

Ácido sulfúrico, ácido clorhídrico, ácido nítrico, ácido fluorhídrico

Coagulan las proteínas de la piel, formando una costra que limita la profundidad inicial pero causa daño severo

Bases o álcalis

Soda cáustica (NaOH), hidróxido de potasio, amoníaco

Saponifican las grasas de los tejidos y penetran más profundamente que los ácidos. Su daño puede continuar durante horas

Solventes orgánicos

Xileno, tolueno, benceno, tetrahidrofurano

Disuelven las grasas cutáneas, causan irritación, dermatitis y absorción sistémica de compuestos tóxicos

Agentes oxidantes

Peróxido de hidrógeno concentrado, ácido peracético, hipocloritos

Destruyen tejido mediante oxidación agresiva

Reductores

Hidracina, fenilhidracina

Daño celular por reducción química

Fenoles

Fenol, cresoles

Actúan como corrosivos y anestésicos locales, lo que enmascara el dolor inicial y retrasa la respuesta

Un caso particularmente crítico es el ácido fluorhídrico (HF). Aun en bajas concentraciones puede penetrar la piel sin causar dolor inmediato, alcanzar los huesos y provocar hipocalcemia sistémica potencialmente mortal. Requiere protocolo especial de respuesta con gluconato de calcio.

Escenarios de riesgo típicos en la industria petroquímica

Antes de definir el EPP, es fundamental entender dónde ocurren las quemaduras químicas. Los escenarios más comunes incluyen:

  • Trasvase y muestreo de líquidos corrosivos. Salpicaduras al abrir válvulas, desconectar mangueras o tomar muestras de líneas.
  • Mantenimiento de equipos con residuos químicos. Válvulas, bombas y líneas que aún contienen producto residual al ser abiertas.
  • Ruptura de mangueras y sellos. Fugas súbitas por falla de equipos bajo presión.
  • Reacciones incontroladas. Mezclas accidentales de sustancias incompatibles.
  • Limpieza de tanques y reactores. Contacto directo con residuos acumulados en paredes y fondos.
  • Manejo de sólidos cáusticos. Perlas de soda, catalizadores en polvo.
  • Emergencias y derrames. Contacto durante operaciones de contención y limpieza.

Cada escenario tiene un perfil de riesgo distinto (concentración, volumen, presión, temperatura, duración de la exposición) y por lo tanto exige un EPP específico.

Jerarquía de controles: el EPP no es la primera opción

Antes de hablar de EPP conviene recordar que el equipo de protección personal es la última barrera de defensa, no la primera. La prevención de quemaduras químicas parte de una jerarquía de controles bien aplicada:

  1. Eliminación. ¿Puede sustituirse la operación por un proceso automatizado que elimine el contacto humano con el químico?
  2. Sustitución. ¿Puede reemplazarse la sustancia por otra menos agresiva?
  3. Controles de ingeniería. Ventilación local, salas presurizadas, sistemas cerrados de trasvase, barreras físicas, duchas y lavaojos de emergencia.
  4. Controles administrativos. Procedimientos escritos, permisos de trabajo, rotación de personal, capacitación, señalización.
  5. EPP. Protección personal cuando los controles anteriores no eliminan por completo el riesgo residual.

El EPP correcto complementa los controles previos, pero nunca los reemplaza.

Categorías de EPP para protección química

El EPP de protección química en petroquímica se organiza por zonas del cuerpo y por el nivel de riesgo esperado. A continuación, un panorama de las categorías esenciales.

Protección ocular y facial

Los ojos son especialmente vulnerables a agentes químicos. Una gota de ácido o base concentrada puede causar daño irreversible en segundos. Las opciones se dividen en:

  • Gafas de seguridad con sellado lateral (splash goggles). Uso general en áreas con presencia de vapores o riesgo bajo de salpicadura.
  • Monogafas químicas ventiladas indirectamente. Cierre hermético contra líquidos, con ventilación diseñada para evitar entrada de líquido.
  • Caretas faciales químicas. Cobertura total del rostro para tareas de alto riesgo. Se usan sobre gafas o monogafas, nunca como reemplazo.
  • Cascos con visor integrado. En operaciones que requieren máxima cobertura, incluyendo la parte superior del rostro y el cuello.

Protección respiratoria

Muchas sustancias petroquímicas generan vapores tóxicos, aerosoles o gases irritantes. La selección depende del tipo de contaminante y de su concentración:

Escenario

Protección respiratoria

Vapores orgánicos en baja concentración

Respirador de media o cara completa con cartuchos OV

Ácidos y bases en fase gaseosa

Cartuchos específicos para gases ácidos o cartuchos para amoníaco

Aerosoles de químicos peligrosos

Filtros P100 combinados con cartuchos químicos

Atmósferas IDLH o desconocidas

Equipo de respiración autónoma (SCBA)

Operaciones prolongadas de mantenimiento con químicos

Respirador con línea de aire (SAR)

Escape de emergencia

Equipo de escape autónomo (EEBD)

Los cartuchos químicos tienen vida útil limitada. Su vencimiento se define por el «tiempo de servicio», que depende de la concentración del contaminante, la humedad, la temperatura y la frecuencia de uso.

Guantes de protección química

Los guantes de protección química son quizás la pieza de EPP más delicada de seleccionar. Un guante que funciona contra un químico puede fallar completamente contra otro. Los criterios de selección son:

  • Material. Nitrilo, neopreno, butilo, PVC, viton, PVA, polietileno multilaminado.
  • Espesor. Guantes desechables (0,1-0,2 mm) vs. guantes reutilizables (0,4-0,7 mm o más).
  • Longitud. Guantes cortos (30 cm) para tareas rápidas; guantes largos hasta el codo o superiores para trasvases y mantenimiento con salpicaduras.
  • Tiempo de degradación y permeación. Cada material tiene tablas específicas que indican cuánto tarda el químico en degradar el guante y penetrarlo.

Material del guante

Fortalezas típicas

Debilidades

Nitrilo

Aceites, grasas, algunos solventes

Cetonas, ácidos concentrados

Neopreno

Ácidos y bases moderados, alcoholes

Solventes clorados

Butilo

Ácidos concentrados, cetonas, aldehídos

Solventes alifáticos y aromáticos

Viton

Solventes aromáticos y clorados, ácidos fuertes

Cetonas, algunos alcoholes

PVA

Solventes aromáticos, hidrocarburos clorados

Agua, alcoholes

Polietileno multilaminado

Amplio espectro (protección de emergencia)

Baja destreza

Consultar la tabla de permeación del fabricante para el químico específico es un paso no negociable. Ningún guante es universal.

Trajes químicos

El traje químico para petroquímica se selecciona según el tipo de exposición y la clasificación de riesgo. En Estados Unidos, la EPA y OSHA clasifican los trajes químicos en cuatro niveles:

Nivel

Descripción

Ejemplo de uso

Nivel A

Máxima protección respiratoria y dérmica. Traje totalmente encapsulado y hermético a gases, con SCBA en el interior

Emergencias con químicos altamente tóxicos, atmósferas IDLH

Nivel B

Máxima protección respiratoria (SCBA o línea de aire), protección dérmica alta pero no encapsulada

Ambientes con contaminantes desconocidos donde el riesgo respiratorio es alto

Nivel C

Protección respiratoria con purificador de aire, ropa química de un solo uso o reutilizable

Operaciones rutinarias con químicos conocidos y controlados

Nivel D

Uniforme de trabajo estándar sin protección específica contra químicos

Áreas sin contacto directo con químicos peligrosos

En operaciones petroquímicas, los niveles B y C son los más comunes en mantenimiento y respuesta a emergencias. Los materiales típicos de trajes químicos incluyen Tychem, Tyvek, PVC y polietileno multilaminado.

Certificaciones importantes para trajes químicos:

  • EN 943 (Europa): trajes contra químicos líquidos y gaseosos.
  • NFPA 1991, 1992, 1994 (EE.UU.): trajes para respuesta a emergencias químicas.
  • ISO 16602: clasificación general para ropa de protección química.

Calzado de seguridad química

Botas de seguridad con puntera protectora, suela resistente a hidrocarburos y químicos, tratamiento antideslizante y, cuando aplica, materiales específicos como PVC o neopreno para resistir bases y ácidos. En operaciones de alto riesgo pueden usarse polainas o botas altas hasta la rodilla o el muslo.

Ropa base y protección térmica combinada

En muchas plantas petroquímicas, la ropa química se usa sobre ropa ignífuga FRC certificada NFPA 2112, dado que las mismas áreas pueden tener riesgo simultáneo de fuego y de contacto químico. Esta combinación exige verificar la compatibilidad entre las capas.

Capacitación: el factor humano

Ningún EPP protege sin capacitación adecuada. Los programas de formación en petroquímica deben incluir:

  • Identificación y clasificación de los químicos manejados.
  • Lectura y aplicación de las Hojas de Seguridad (SDS/FDS).
  • Selección y uso correcto del EPP para cada tarea.
  • Procedimientos de descontaminación y retiro seguro del EPP.
  • Uso de duchas de emergencia y lavaojos.
  • Primeros auxilios ante contacto químico.
  • Simulacros periódicos de respuesta.
  • Reporte de casi-accidentes y condiciones inseguras.

La capacitación no es un evento único: se refresca al menos anualmente y siempre que cambien procesos, químicos manejados o procedimientos.

Las quemaduras químicas en la industria petroquímica son eventos que pueden prevenirse casi por completo cuando se combinan controles de ingeniería adecuados, procedimientos operativos claros, capacitación continua y EPP correctamente seleccionado. La clave no está en tener «un buen EPP», sino en tener el EPP correcto para el químico correcto en la operación correcta.

portada epp para petroleo y gas 1

En KPN Safety acompañamos a la industria petroquímica con guantes de protección química certificados, trajes químicos de distintos niveles, monogafas y caretas químicas, respiradores con cartuchos específicos, sistemas de escape autónomo y capacitación técnica a través de KPN Academic. Porque proteger a quienes manejan productos químicos es proteger la operación entera.

¿Necesitas asesoría para seleccionar el EPP químico adecuado para tu planta? Contáctanos y un asesor especializado te acompañará. Juntos protegiendo vidas.

Preguntas frecuentes sobre guantes Anticorte

Como regla general, mínimo 15 minutos, extendiendo hasta 30 minutos o más para bases fuertes y algunos agentes específicos. Cada químico tiene indicaciones específicas en su Hoja de Seguridad.

No. Cada material de guante tiene un perfil de compatibilidad. Un guante que resiste ácido sulfúrico puede fallar contra solventes clorados, y viceversa. Siempre debe consultarse la tabla de permeación del fabricante para el químico específico.

Es un ácido especialmente traicionero porque penetra la piel sin causar dolor inmediato y puede alcanzar los huesos, produciendo hipocalcemia sistémica. Requiere protocolo específico con gluconato de calcio y atención médica urgente, incluso ante exposiciones mínimas.

En emergencias con químicos altamente tóxicos, atmósferas IDLH o cuando el agente puede permear la piel y ser absorbido sistémicamente. Nivel A implica traje totalmente hermético con SCBA en el interior.

No necesariamente. FRC protege contra fuego instantáneo, pero un traje FRC estándar no está diseñado para bloquear la permeación de químicos. En áreas con ambos riesgos, se usan combinaciones específicas o materiales de doble certificación.

Guantes Anticorte: Diferencias entre la Norma Europea EN 388 y la Americana ANSI/ISEA 105

Elegir un guante anticorte parece sencillo hasta que se abren dos fichas técnicas y aparecen dos etiquetas distintas: una con letras (A, B, C, D, E, F) y otra con números precedidos por la letra A (A1, A2, A3 hasta A9). Ambas hablan de resistencia al corte, pero pertenecen a mundos diferentes. Entender la diferencia entre EN 388 y ANSI/ISEA 105 es clave para no confundir clasificaciones, no comprar por debajo del nivel de riesgo real y no pagar de más por una protección que no se necesita.

Esta guía explica cómo funciona cada norma, qué mide la prueba TDM-100, cómo se comparan los niveles de corte A1-A9 con la escala europea y qué criterios aplicar cuando llega el momento de elegir el guante correcto.

Norma Europea EN 388 y la Americana ANSI/ISEA 105: Dos normas, un mismo objetivo

Tanto la EN 388 como la ANSI/ISEA 105 buscan medir de forma objetiva y comparable qué tan resistente es un guante frente a distintos peligros mecánicos, especialmente el corte. Sin embargo, cada norma nació en un contexto diferente y utiliza métodos de prueba distintos.

Aspecto

EN 388

ANSI/ISEA 105

Origen

Europa (Comité Europeo de Normalización, CEN)

Estados Unidos (International Safety Equipment Association)

Alcance geográfico habitual

Unión Europea y países que adoptan normas europeas

Estados Unidos, Canadá y buena parte de Latinoamérica

Última versión

EN 388:2016 (con enmienda A1:2018)

ANSI/ISEA 105-2016, revisada en 2024

Escala anticorte principal

Letras A a F (a partir de la versión 2016)

Números A1 a A9

Método actual de prueba de corte

ISO 13997 (equipo TDM-100) más Coup Test

TDM-100 basado en ASTM F2992-15

Otros parámetros medidos

Abrasión, corte, desgarro, punción, impacto

Corte, abrasión, punción, impacto (según versión 2024)

¿Qué es la norma EN 388?

La EN 388 es la norma europea que evalúa guantes de protección contra riesgos mecánicos. Su etiqueta característica es un pictograma de un martillo, acompañado por una serie de números y letras que indican el nivel de rendimiento en cada parámetro.

Parámetros que mide EN 388:2016

Posición

Parámetro

Escala

1

Resistencia a la abrasión

0 a 4

2

Resistencia al corte (Coup Test)

0 a 5 (o «X» si no aplica)

3

Resistencia al desgarro

0 a 4

4

Resistencia a la punción

0 a 4

5

Resistencia al corte (TDM, ISO 13997)

A a F

6

Protección contra impactos

P (aprobado) o sin marcar

Ejemplo de una etiqueta EN 388: 4X43F P. Esto se lee como abrasión nivel 4, corte Coup Test no aplicable (X), desgarro nivel 4, punción nivel 3, corte TDM nivel F y protección contra impactos aprobada.

La evolución importante: del Coup Test al TDM

Antes de 2016, la EN 388 solo medía el corte con la prueba Coup Test, que consiste en una cuchilla circular giratoria que se desplaza sobre la superficie del guante bajo una carga fija. El problema es que con materiales de alta resistencia, la cuchilla se desafila durante la prueba, lo que distorsiona los resultados.

Para materiales modernos con fibras como HPPE, filamentos de acero o fibra de vidrio, la EN 388:2016 incorporó la prueba TDM (ISO 13997), que usa una cuchilla nueva en cada corte y expresa el resultado en newtons de fuerza necesaria para cortar el guante en una distancia definida. Esta es la escala de letras A a F que hoy aparece en muchos guantes.

Nivel EN 388 (TDM)

Fuerza de corte (newtons)

Equivalencia aproximada en gramos

A

2 N

~200 g

B

5 N

~500 g

C

10 N

~1.020 g

D

15 N

~1.530 g

E

22 N

~2.240 g

F

30 N

~3.060 g

¿Qué es la norma ANSI/ISEA 105?

La ANSI/ISEA 105 es el estándar estadounidense equivalente. La versión 2016, revisada en 2024, es la referencia actual y ha simplificado la clasificación del corte a una sola escala numérica.

Parámetros que mide ANSI/ISEA 105-2016 (revisada 2024)

Parámetro

Escala

Resistencia al corte

A1 a A9

Resistencia a la abrasión

0 a 6

Resistencia a la punción (hipodérmica y estándar)

1 a 5

Protección contra impactos

0 a 3

Resistencia química

Escala descriptiva

Detección por metal

Sí / No

Niveles de corte A1-A9

Los niveles de corte A1-A9 de ANSI/ISEA 105 se definen en gramos de fuerza necesaria para cortar el guante bajo la prueba TDM-100:

Nivel ANSI

Gramos de resistencia

Aplicación general

A1

200–499 g

Riesgo muy bajo

A2

500–999 g

Riesgo bajo

A3

1.000–1.499 g

Riesgo bajo-medio

A4

1.500–2.199 g

Riesgo medio

A5

2.200–2.999 g

Riesgo medio-alto

A6

3.000–3.999 g

Riesgo alto

A7

4.000–4.999 g

Riesgo alto

A8

5.000–5.999 g

Riesgo muy alto

A9

6.000+ g

Riesgo extremo

Esta escala más granular fue una de las razones para que la ANSI/ISEA 105 ampliara sus niveles de 5 (en versiones anteriores) a 9 en la versión 2016.

¿Qué es la prueba TDM-100?

TDM-100 significa «Tomodynamometer 100» y es el equipo estandarizado que utilizan tanto la EN 388 (a través de ISO 13997) como la ANSI/ISEA 105 para medir la resistencia al corte con precisión superior a la del Coup Test.

Cómo funciona:

  1. Se coloca una muestra del material del guante bajo una cuchilla estándar.
  2. Se aplica una carga variable sobre la cuchilla.
  3. La cuchilla se desplaza a lo largo de la muestra hasta cortarla.
  4. Se registra la carga necesaria para cortar la muestra en una distancia de 20 milímetros.
  5. Se prueba con cuchillas nuevas en cada ensayo para evitar el desgaste que afecta al Coup Test.

El resultado se expresa en newtons (EN 388) o en gramos (ANSI/ISEA 105). Aunque el equipo y el método son prácticamente el mismo, la diferencia en unidades y la forma de agrupar los resultados en escalas produce las diferentes clasificaciones (A-F vs. A1-A9).

Equivalencia entre EN 388 y ANSI/ISEA 105

Aunque ambas normas usan el mismo método (TDM-100), sus escalas no son idénticas. Esta es la tabla de equivalencia aproximada que suelen publicar los fabricantes:

ANSI/ISEA 105

EN 388:2016 (escala TDM)

Gramos aproximados

Newtons aproximados

A1

A

200 g

2 N

A2

A–B

500 g

5 N

A3

B

1.000 g

10 N

A4

B–C

1.500 g

15 N

A5

C

2.200 g

22 N

A6

C–D

3.000 g

30 N

A7

D

4.000 g

40 N

A8

E

5.000 g

50 N

A9

F

6.000 g+

60 N+

Esta equivalencia es una guía, no una regla absoluta. Los rangos de una escala no coinciden exactamente con los umbrales de la otra, y algunos guantes pueden ubicarse en la frontera entre dos niveles según la norma consultada.

Principales diferencias operativas entre las dos normas

1. Escalas de corte

EN 388 usa letras (A-F) y ANSI/ISEA 105 usa números (A1-A9). La escala ANSI es más granular (9 niveles vs. 6), lo que permite diferenciar mejor entre productos de alta gama.

2. Método de prueba

EN 388:2016 mantiene el Coup Test como referencia histórica y añade la prueba TDM (ISO 13997). ANSI/ISEA 105 usa únicamente el TDM-100. Cuando el material es demasiado resistente para el Coup Test (la cuchilla se desafila), la EN 388 marca «X» en esa casilla y depende exclusivamente del resultado TDM.

3. Pictograma y etiquetado

EN 388 usa un pictograma de martillo con una serie de números y letras. ANSI/ISEA 105 no tiene un pictograma oficial obligatorio, aunque muchos fabricantes marcan el nivel de corte con un símbolo circular con la designación «A5», «A7», «A9», entre otros.

4. Otros parámetros

Ambas normas evalúan corte, abrasión y punción, pero:

  • EN 388 incluye la resistencia al desgarro como parámetro específico.
  • ANSI/ISEA 105 (versión 2024) diferencia la punción por objeto estándar y por aguja hipodérmica, lo que es importante para sectores como la industria del reciclaje y el manejo de residuos.

5. Alcance geográfico y regulatorio

En Europa, la certificación EN 388 es obligatoria para comercializar guantes anticorte bajo el Reglamento (UE) 2016/425 de EPP. En Estados Unidos, la ANSI/ISEA 105 es una norma voluntaria adoptada como referencia de mercado, aunque muchos contratos y sectores la exigen.

En Colombia, Perú y Bolivia, ambas certificaciones son aceptadas y los proveedores suelen ofrecer productos con doble certificación (EN 388 y ANSI/ISEA 105) para cubrir las expectativas de ambos mercados.

Aplicaciones prácticas por sector

Manufactura general

Nivel adecuado: A3-A5 (ANSI) / B-C (EN 388). Ensamble, empaque, manipulación de piezas terminadas y cartón.

Construcción

Nivel adecuado: A4-A5 (ANSI) / B-C (EN 388). Manejo de mallas, materiales, herramientas. Para láminas metálicas, subir a A6 o A7.

Industria del vidrio

Nivel adecuado: A7-A9 (ANSI) / D-F (EN 388). Manejo continuo de bordes filosos y láminas templadas.

Metalmecánica

Nivel adecuado: A5-A7 (ANSI) / C-D (EN 388). Manejo de láminas, perfiles, mantenimiento de troqueles.

Industria alimentaria

Nivel adecuado: A7-A9 (ANSI) / D-F (EN 388), con certificación de contacto con alimentos. Uso frecuente con mallas metálicas complementarias.

Reciclaje y manejo de residuos

Nivel adecuado: A7-A9 (ANSI) / D-F (EN 388), con alto nivel de resistencia a punción (idealmente por aguja hipodérmica según ANSI 2024).

Rescate y bomberos

Nivel adecuado: A7-A9 (ANSI) / D-F (EN 388), con resistencia térmica adicional según el escenario.

La diferencia entre EN 388 y ANSI/ISEA 105 no es un tecnicismo: es información que impacta directamente en la seguridad del trabajador y en la eficiencia de la compra de EPP. Comprender ambas escalas, saber leer una etiqueta y elegir el nivel adecuado al riesgo real evita tanto la sobreprotección innecesaria como la exposición peligrosa.

Los niveles de corte A1-A9 y las letras A-F son formas complementarias de decir lo mismo: qué tanto puede resistir un guante antes de fallar. La responsabilidad de quien elige el EPP es traducir la etiqueta al lenguaje del riesgo específico de cada tarea y garantizar que el trabajador tenga en sus manos la protección que su trabajo exige.

Nivel de calidad requerido en los guantes anticorte

En KPN Safety ofrecemos guantes anticorte certificados bajo EN 388 y ANSI/ISEA 105, asesoría técnica para seleccionar el nivel adecuado según cada operación y capacitación a través de KPN Academic para que los responsables HSE y los trabajadores tomen decisiones informadas.

¿Necesitas asesoría para elegir el guante anticorte adecuado para tu operación? Contáctanos en kpnsafety.com y un asesor especializado te acompañará. Juntos protegiendo vidas.

Preguntas frecuentes sobre guantes Anticorte

Ninguna es mejor que la otra. Son estándares de regiones distintas con métodos y escalas propias. Un guante certificado bajo cualquiera de las dos, con el nivel adecuado al riesgo, ofrece protección confiable.

No necesariamente más seguro, pero sí más versátil desde el punto de vista comercial. Un guante con doble certificación puede usarse en operaciones que exigen cualquiera de las dos normas.

TDM-100 usa una cuchilla nueva en cada corte y mide la fuerza necesaria para cortar el material en una distancia definida. El Coup Test usa una cuchilla circular que se desafila con materiales resistentes, lo que distorsiona el resultado. Para materiales modernos, TDM-100 es más preciso.

Es una equivalencia aproximada. Ambos se ubican en el mismo rango de resistencia (alrededor de 2.200 g o 22 N), pero los umbrales exactos no coinciden en todos los casos. La tabla de equivalencia sirve de guía, pero la ficha técnica del producto es la referencia definitiva.

Sí. EN 388:2016 con enmienda 2018 y ANSI/ISEA 105-2016 (revisada 2024) son las versiones actuales. Guantes certificados bajo versiones anteriores pueden no reflejar los métodos de prueba más modernos ni los niveles ampliados de la escala.

Historia de la Minería y los Hidrocarburos en Bolivia

La historia de la minería y los hidrocarburos en Bolivia es la historia económica del país. Desde la plata del Cerro Rico que financió un imperio hasta el gas natural que reconfiguró las finanzas públicas en el siglo XXI, Bolivia ha sido definida por lo que guarda en su subsuelo. Ambos sectores comparten un patrón: ciclos de bonanza, nacionalizaciones, períodos de apertura al capital privado y debates permanentes sobre quién debe controlar esos recursos y cómo se distribuyen sus beneficios.

Este artículo recorre los antecedentes de la historia de la minería y los hitos del sector hidrocarburífero boliviano, desde las civilizaciones prehispánicas hasta los desafíos que ambas industrias enfrentan hoy.

Minería prehispánica: antes de la colonia

Los antecedentes de la historia de la minería en Bolivia se remontan a las culturas del altiplano andino. Los pueblos aymaras y posteriormente los incas trabajaban yacimientos de plata, oro y cobre en la región de Charcas. Utilizaban hornos de viento llamados huayrachinas para fundir minerales de plata, aprovechando las corrientes de aire del altiplano a más de 4.000 metros de altura.

Estas técnicas no eran primitivas. Durante los primeros 25 años de colonización española en el Alto Perú, la plata se encontraba casi en la superficie, por lo que se utilizó una tecnología poco desarrollada y de procedencia incaica. Los colonizadores aprovecharon el conocimiento metalúrgico local antes de introducir sus propios métodos.

El Cerro Rico de Potosí: la plata que cambió el mundo

El descubrimiento del Cerro Rico en 1545 transformó la historia de la minería boliviana y la economía global. El Cerro Rico es considerado como la fuente de plata más rica de la historia de la humanidad.

En su apogeo a principios del siglo XVII, Potosí fue una de las ciudades más pobladas del mundo, incluso más grande que Londres y Milán. Se estima en 30.000 toneladas la plata producida en el Cerro de Potosí entre 1545 y 1825, y se calcula que el centro minero aportó a la Corona Española el equivalente a 50.000 millones de dólares.

Esa riqueza tuvo un costo humano enorme. La plata extraída de Potosí alimentó la economía española durante dos siglos, pero a un costo humano devastador, ya que miles de indígenas perdieron la vida bajo el sistema de trabajo forzado de la mita.

Dato

Cifra

Descubrimiento del Cerro Rico

1545

Plata producida (1545–1825)

Aprox. 30.000 toneladas

Aporte estimado a la Corona Española

Equivalente a USD 50.000 millones

Potosí en su apogeo (siglo XVII)

Más poblada que Londres y Milán

Fin de soberanía española

1825

Los barones del estaño y la Revolución de 1952

Tras la independencia, la plata cedió protagonismo al estaño en las primeras décadas del siglo XX. Tres empresarios concentraron el control del sector: Patiño, Hochschild y Aramayo, conocidos como «los barones del estaño». La República de Bolivia, en la primera mitad del siglo XX, dependía casi íntegramente del estaño, cuando el país era uno de los principales productores mundiales.

La Revolución Nacional de 1952 puso fin al poder de «La Rosca» con la nacionalización de las minas y la creación de la Corporación Minera de Bolivia (COMIBOL). La nacionalización revertía al Estado todos los bienes de las tres grandes empresas.

Sin embargo, COMIBOL enfrentó dificultades desde el inicio. Comenzó su gestión con graves desventajas: escaso capital de operación, maquinaria ya obsoleta y muchas vetas en franco descenso de producción o simplemente agotadas.

En 1985, el Decreto Supremo 21060 cambió el rumbo. La aplicación del DS 21060 obligó a COMIBOL a cerrar sus minas y despedir a miles de trabajadores mineros, provocando una masiva migración, el desmantelamiento del sindicalismo minero tradicional y el crecimiento del cooperativismo minero.

Los inicios de los hidrocarburos: petróleo, Standard Oil y la creación de YPFB

Mientras la minería dominaba la economía boliviana, los hidrocarburos comenzaron su propia historia. En el sector de hidrocarburos, la entrega de tierras y recursos naturales a empresas extranjeras comenzó a fines del siglo XIX. En 1867, el gobierno de Mariano Melgarejo realizó la primera concesión petrolera a empresarios alemanes en la provincia Arce del departamento de Tarija.

En las décadas siguientes, la estadounidense Standard Oil Company descubrió petróleo en Bermejo (1924), Sanandita (1926) y Camiri (1927). Se la acusó de defraudar al Estado y de contrabandear petróleo a Argentina y Paraguay, mientras que en la Guerra del Chaco (1932-1935) se negó a suministrar petróleo a las Fuerzas Armadas de Bolivia.

La Guerra del Chaco fue el catalizador. El 21 de diciembre de 1936, el gobierno de David Toro creó Yacimientos Petrolíferos Fiscales Bolivianos (YPFB). El 13 de marzo de 1937, se concretó la primera nacionalización del petróleo con la confiscación de los bienes de la Standard Oil.

Hito

Año

Primera concesión petrolera (Tarija)

1867

Standard Oil descubre petróleo en Bermejo

1924

Guerra del Chaco

1932–1935

Creación de YPFB

1936

Primera nacionalización (Standard Oil)

1937

Tres nacionalizaciones de hidrocarburos

La historia de los hidrocarburos en Bolivia se estructura alrededor de tres nacionalizaciones que reflejan las tensiones entre control estatal y capital privado.

Primera nacionalización (1937)

Confiscación de los bienes de la Standard Oil y creación de YPFB como empresa estatal responsable de la cadena productiva. En la década de los años 40, YPFB salió adelante por el impulso del presidente Gualberto Villarroel, quien apoyó la construcción de refinerías, oleoductos e importante infraestructura.

Segunda nacionalización (1969)

Durante el gobierno de Alfredo Ovando Candia, se produce la segunda nacionalización de los hidrocarburos, entregados en concesión a través del Código del Petróleo a la compañía norteamericana Gulf Oil. La nacionalización es impulsada por el ministro de Minas y Petróleo, Marcelo Quiroga Santa Cruz.

En los años 70 se inició la exportación de gas natural a Argentina, marcando el comienzo de Bolivia como país exportador de gas.

Tercera nacionalización (2006)

El 1 de mayo de 2006, el presidente Evo Morales nacionaliza los hidrocarburos recuperando su propiedad para los bolivianos. YPFB renace y el 29 de octubre se firman nuevos contratos con las compañías petroleras privadas estableciendo hasta el 82% de regalías en favor del Estado boliviano.

La nacionalización de los hidrocarburos generó una histórica renta petrolera superior a los 38.000 millones de dólares entre 2006 y 2018, mientras que el periodo de la privatización apenas generó una renta petrolera de unos 3.000 millones de dólares.

Nacionalización

Año

Empresa afectada

Contexto

Primera

1937

Standard Oil

Post Guerra del Chaco. Creación de YPFB

Segunda

1969

Gulf Oil

Impulsada por Marcelo Quiroga Santa Cruz

Tercera

2006

Múltiples (Repsol, Petrobras, Total, otras)

Decreto 28701 «Héroes del Chaco»

Minería e hidrocarburos hoy: panorama actual

Minería

En 2025, las exportaciones mineras alcanzaron aproximadamente USD 5.000 millones y representaron el 52% de las exportaciones totales, superando por primera vez a los hidrocarburos como la principal fuente de divisas del país.

Mineral

Relevancia actual

Zinc

Cuarto exportador mundial

Plata

Quinto productor mundial

Oro

Mayor proporción del valor de producción

Estaño

Refinado en la Empresa Metalúrgica Vinto

Litio

Mayores reservas del mundo (aprox. 23 millones de toneladas)

Antimonio

Una quinta parte de los recursos globales

La estructura del sector minero boliviano es tripartita: empresas privadas, empresas estatales y cooperativas. Las cooperativas representan el 92% del empleo minero pero generan la menor producción por trabajador. La producción real de minerales de Bolivia no crece desde 2014; el alza la explican los precios internacionales, no más toneladas extraídas.

Hidrocarburos

El panorama del gas natural enfrenta desafíos significativos veinte años después de la tercera nacionalización. Las reservas de gas actuales rondan los 3,7 trillones de pies cúbicos (TCF) frente a los 10,7 TCF de 2017. La producción de gas bajó desde 60 millones de metros cúbicos diarios en 2014 a 27 millones en 2025.

La caída en la producción ha incrementado la dependencia de importaciones. Actualmente Bolivia compra del exterior el 90% del diésel y el 50% de la gasolina que consume y, según proyecciones oficiales, en 2029 el país se convertirá en importador neto de gas natural.

Línea de tiempo: minería e hidrocarburos en Bolivia

Año

Hito

Pre-1545

Pueblos aymaras e incas trabajan yacimientos de plata y oro con huayrachinas

1545

Descubrimiento del Cerro Rico de Potosí

1825

Independencia de Bolivia. Fin de la soberanía española sobre Potosí

1867

Primera concesión petrolera a empresarios alemanes en Tarija

1924–1931

Standard Oil descubre petróleo en Bermejo, Sanandita, Camiri y Camatindi

1932–1935

Guerra del Chaco

1936

Creación de YPFB

1937

Primera nacionalización del petróleo (Standard Oil)

1952

Revolución Nacional. Nacionalización de las minas de estaño. Creación de COMIBOL

1955

Código del Petróleo abre el sector a capitales privados

1969

Segunda nacionalización de hidrocarburos (Gulf Oil)

1971

Inicio de exportación de gas natural a Argentina

1985

Decreto 21060. Cierre de minas de COMIBOL. Auge del cooperativismo

1996

Capitalización de YPFB. Ingreso de Petrobras, Repsol y otras

1999

Inicio de exportación de gas natural a Brasil

2003

«Guerra del Gas». Crisis política y social

2006

Tercera nacionalización de hidrocarburos (Decreto 28701)

2025

Exportaciones mineras superan a los hidrocarburos como primera fuente de divisas

La historia de la minería y los hidrocarburos en Bolivia es un relato de ciclos que se repiten: riqueza extraordinaria, disputas por el control de los recursos, nacionalizaciones, períodos de apertura y debates sobre cómo convertir la riqueza del subsuelo en desarrollo sostenible para la población.

Hoy, ambos sectores se encuentran en un punto de inflexión. La minería ha recuperado protagonismo como primera fuente de divisas, pero necesita inversión, tecnología y formalización. Los hidrocarburos enfrentan el agotamiento de campos maduros y la urgencia de nuevos descubrimientos. En ambos casos, la seguridad de los trabajadores que hacen posible estas actividades sigue siendo un factor esencial.

todo sobre deteccion de gases

En KPN Safety acompañamos al sector extractivo boliviano con equipos de protección personal certificados, asesoría técnica y capacitación a través de KPN Academic. Porque detrás de cada operación minera y petrolera hay personas que merecen regresar seguras a casa.


¿Necesitas equipos de protección para tu operación en Bolivia? Contáctanos y un asesor especializado te acompañará. Juntos protegiendo vidas.

Preguntas frecuentes sobre historia de la minería en Bolivia

La plata fue el mineral dominante durante la colonia (siglos XVI al XIX) y el estaño durante la primera mitad del siglo XX. Actualmente los principales minerales son zinc, oro, plata, estaño y plomo. Bolivia también posee las mayores reservas mundiales de litio en el Salar de Uyuni.

Tres veces. En 1937 (Standard Oil), en 1969 (Gulf Oil) y en 2006 (múltiples empresas, mediante el Decreto 28701 «Héroes del Chaco»). Cada nacionalización respondió a un contexto político y económico distinto.

Fue una crisis política y social provocada por el rechazo popular a la exportación de gas natural a través de puertos chilenos. Las protestas, que dejaron más de 60 muertos, derivaron en la renuncia del presidente Sánchez de Lozada y sentaron las bases para la tercera nacionalización de los hidrocarburos en 2006.

Por la caída sostenida en la producción de gas natural (las reservas bajaron de 10,7 TCF en 2017 a 3,7 TCF) combinada con el alza de los precios internacionales de minerales como el zinc, la plata y el oro. La minería alcanzó USD 5.000 millones en exportaciones, representando el 52% del total.

En minería: falta de inversión en exploración, baja productividad del sector cooperativo, industrialización del litio y modernización de las condiciones de seguridad laboral. En hidrocarburos: caída de reservas y producción de gas, dependencia creciente de importaciones de combustibles y necesidad de atraer inversión en exploración.